اورفرز نجاری
اورفرز نجاری
اورفرز نجاری، ابزاری برقی با پایه ثابت و تیغه چرخان است که برای برش، حکاکی و شکلدهی به چوب، پلاستیک و مواد سخت استفاده میشود. این ابزار، با موتور الکتریکی یا پنوماتیک، دقت و سرعت بالایی در نجاری، بهویژه ساخت کابینت و مبلمان، فراهم میکند. اورفرزها بهصورت دستی یا روی میزهای مخصوص فرزکاری قابل استفادهاند و به دلیل تطبیقپذیری، از محبوبترین ابزارهای نجاران حرفهای و آماتور محسوب میشوند.

فرز دستی، نسخه سنتی و غیربرقی این ابزار، با تیغه باریک و پایه پهن، برای کارهای سادهتر کاربرد دارد. اورفرزهای CNC، مجهز به کنترل عددی کامپیوتری، دقت فوقالعادهای در پروژههای پیچیده ارائه میدهند. تریمر لمینت، نوع کوچکتر و سبکتر اورفرز، برای اصلاح لمینت و کارهای ظریف مناسب است.
اورفرز با تیغههای متنوع، امکان ایجاد شیار، طرحهای تزئینی و اتصالات چوبی را فراهم میکند. این ابزار در کارگاههای نجاری، از ساخت دکوراسیون داخلی تا صنایع دستی، نقشی کلیدی دارد. آموزش صحیح استفاده از اورفرز، بهویژه برای مبتدیان، دقت و کیفیت کار را تضمین میکند.
تاریخچه
پیش از پیدایش اورفرزهای برقی، نجاران از فرز دستی برای برش و شکلدهی چوب استفاده میکردند. در سال 1877 میلادی دستگاههای پدالی مانند مدل بارنز معرفی شدند که گامی ابتدایی به سوی ابزارهای مدرن بود. در سال 1889، شرکت بارنز سر برش چرخان را به ثبت رساند. در سال 1906، جرج کلی اولین اورفرز برقی قابلحمل را طراحی کرد، هرچند این دستگاهها سنگین و جابهجایی آنها دشوار بود. در سال 1915، اسکار و رودی آنسرود اورفرز بادی را با نام «Jet Motor Hand Router» عرضه کردند. در دهه 1930، شرکت استنلی اورفرزهای برقی با سرعت بالا تولید کرد که شباهت زیادی به مدلهای امروزی داشتند.
در سال 1949، شرکت الو (که اکنون بخشی از دیوالت است) در آلمان اورفرز پلانج را اختراع کرد که برای برشهای عمیق و دقیق کاربرد داشت. امروزه، اورفرزها جایگزین ابزارهای سنتی مانند فرزهای قالبگیری یا دستگاههای اسپیندل شدهاند و برای تزیین لبههای چوب، ایجاد شیار و ساخت اتصالات دقیق استفاده میشوند.
فرآیند
اورفرزکاری فرآیندی با سرعت بالا برای برش، پیرایش و شکل دادن به چوب، فلز، پلاستیک و انواع مواد دیگر است.
ساخت تراشه
فرزکاری و اورفرزکاری از نظر مفهومی شباهتهایی دارند و میتوان از ابزارهای فرزکاری در اورفرزها استفاده کرد، اما مکانیک برش چوب با فلز تفاوت دارد. در اورفرزکاری چوب، به دلیل تفاوت در تشکیل براده، شکل ابزار باید بهینه باشد. چوب مادهای شکننده و نسبتاً ضعیف است، بنابراین اورفرزها با سرعت بسیار بالا کار میکنند. حتی مدلهای کوچک هم میتوانند سریع برش بزنند. زاویه برش ابزار نزدیک به ۹۰ درجه است و تراشههای نوع سوم به شکل گرد و غبار ریز تولید میشوند. این گرد و غبار برای سلامتی تنفسی خطرناک است، حتی اگر چوب بیضرر باشد. نیروی وارد بر ابزار کم است، بنابراین اورفرزها را میتوان با دست هدایت کرد.
در فرزکاری فلزات، مواد انعطافپذیرتر و مقاومتر هستند، حتی در مقیاس کوچک. تراشههای نوع دوم تشکیل میشوند و ضایعات بهصورت برادههای پیوسته تولید میشوند. نیروی برش در فلزات زیاد است، بنابراین دستگاههای فرزکاری باید محکم و از جنس چدن باشند.
مواد میانی مانند پلاستیک یا آلومینیوم نرم را میتوان با هر دو روش برش داد، اما اورفرزکاری آلومینیوم معمولاً روشی موقت است، نه فرآیندی صنعتی. این کار پر سر و صدا بوده و به ابزار فشار میآورد.
هندسه قطعه کار
اورفرزکاری فرآیندی برای شکلدهی است که لبهها و فرمهای نهایی را ایجاد میکند. برخی مواد که با روشهای دیگر بهسختی شکل میگیرند، مانند فایبرگلاس، کِولار و گرافیت، میتوانند با تکنیکهای مختلف اورفرزکاری بهخوبی شکل گرفته و پرداخت شوند. علاوه بر لبهزنی و شکلدهی، برشهای داخلی، سوراخها و خطوط منحنی نیز با استفاده از اورفرز قابل اجرا هستند.
ابزار و تجهیزات
فرآیند راهاندازی شامل یک دستگاه اورفرز پنوماتیک یا الکتریکی، یک ابزار برش که اغلب به آن بیت اورفرز گفته میشود و یک الگوی راهنما است. همچنین اورفرز را می توان به یک میز ثابت یا بازوهای شعاعی متصل کرد.
- به طور کلی سه نوع قطعه یا ابزار برش وجود دارد.
- برش های فلوت دار (برای لبه زدن و پیرایش)
- برش پروفیل (برای شکل دادن و پیرایش)
- برش های حلزونی (برای موادی که به راحتی ماشین کاری می شوند، برای سوراخ کردن، شکل دادن، پیرایش)
- هنگام استفاده از اورفرز باید همیشه از عینک ایمنی و محافظ گوش استفاده کرد.
- فقط بزرگسالان آموزش دیده، یا نوجوانان آموزش دیده با نظارت، باید از اورفرز استفاده کنند.
قالب گیری
اورفرز اسپیندل برای کارهای ظریفتر در مقایسه با مولدر اسپیندل طراحی شده است. این ابزار میتواند شیار ایجاد کند، لبههای چوب را قالببندی کند، پخ یا منحنی روی لبهها بزند و همچنین برای برش برخی اتصالات چوبی مناسب است. شکل و نوع برش به اندازه و فرم تیغه (بیت) نصبشده در کولت و عمق برش، که با تنظیم صفحه پایه تعیین میشود، بستگی دارد.
انواع اورفرزها
اورفرزها در انواع مختلفی عرضه میشوند؛ برخی از نوع پلانج (غوطهور)، برخی با دسته D شکل و برخی با دو دستگیره هستند. تولیدکنندگان مختلف اورفرزهایی برای کارهای چوبی متنوع طراحی میکنند، از جمله اورفرزهای پلانج، ثابتپایه، ترکیبی، با سرعت متغیر، تریمر لمینت و اورفرزهای CNC چوبی. امروزه، اورفرزهای باکیفیت معمولاً دارای کنترل سرعت متغیر هستند و پایههای پلانج آنها میتواند قفل شود تا بهعنوان اورفرز ثابتپایه استفاده شوند. برخی مدلها قابلیت استارت نرم دارند، به این معنا که سرعت بهتدریج افزایش مییابد. این ویژگی بهویژه برای اورفرزهایی با تیغه بزرگ مطلوب است. روشن کردن اورفرزی با توان ۳ اسب بخار بدون استارت نرم میتواند خطرناک باشد، زیرا گشتاور موتور بالاست. نگهداشتن دستگاه با هر دو دست ضروری است. برای اورفرزهایی با کلید روشن/خاموش ضامنی، بررسی خاموش بودن کلید پیش از اتصال به برق اهمیت دارد. برای ایمنی، تیغههای بزرگتر معمولاً فقط در اورفرزهایی که روی میز مخصوص نصب شدهاند، استفاده میشوند. این کار ابزار را چندمنظورهتر و پایدارتر میکند.
هدف از طراحی دستههای متنوع به نوع تیغه بستگی دارد. کنترل با پیکربندیهای مختلف آسانتر است. برای مثال، هنگام شکلدهی لبه یک میز ظریف، بسیاری از کاربران دسته D شکل با سرعت متغیر را ترجیح میدهند، زیرا کنترل بهتری فراهم میکند و از سوختن چوب جلوگیری میشود.
اورفرزها کاربردهای فراوانی دارند. با کمک جیگهای متعدد و تیغههای متنوع، میتوانند اتصالات دمچلچلهای، کام و زبانه، شیارها، لبههای تزئینی متنوع، دربها و قابهای برجسته، برش دایره و بسیاری موارد دیگر را تولید کنند.
ویژگی های اورفرز اسپیندل مدرن
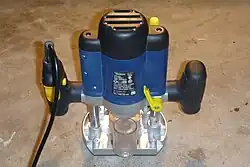
این ابزار معمولاً شامل یک پایه است که یک موتور الکتریکی عمودی با یک کولت در انتهای شفت آن را در خود جای داده است. تیغه با قابلیت تنظیم ارتفاع، از طریق سوراخی در صفحه پایه تخت بیرون میآید که معمولاً با تنظیم ارتفاع نصب موتور انجام میشود (مکانیزم تنظیم در برندهای مختلف متفاوت است). کنترل اورفرز از طریق دستگیره یا دستهای در دو طرف دستگاه یا با استفاده از دسته D شکل جدیدتر انجام میشود.
اورفرزها به دو نوع اصلی تقسیم میشوند: پلانج (غوطهور) و ثابت. در اورفرز پلانج، صفحه پایه روی سطح قطعه کار قرار میگیرد، در حالی که تیغه برش بالاتر از سطح کار است. سپس موتور روشن شده و تیغه بهآرامی به داخل قطعه کار پایین میآید. در اورفرز ثابت، عمق برش پیش از روشن کردن دستگاه تنظیم میشود. در این حالت، صفحه پایه یا روی قطعه کار قرار میگیرد، بهطوری که تیغه از لبه آویزان بوده و با روشن شدن موتور از کنار وارد کار میشود، یا صفحه پایه با زاویه روی کار قرار گرفته و تیغه با حرکت نوسانی به داخل کار هدایت میشود. در هر دو روش، تیغه مسیر خود را برش میدهد، اما اورفرز پلانج این کار را با ظرافت بیشتری انجام میدهد، بهشرطی که تیغه طوری طراحی شده باشد که هنگام پایین آمدن در چوب نفوذ کند.
صفحه پایه (کفی) معمولاً دایرهای است (هرچند در مدلهای مختلف ممکن است متفاوت باشد) و میتوان آن را با یک گونیا که به پایه متصل است استفاده کرد تا اورفرز به لبه قطعه کار تکیه کند، یا با یک خطکش مستقیم که روی قطعه کار ثابت شده، برش مستقیم ایجاد کرد. روشهای دیگر هدایت دستگاه شامل بوشینگ راهنمای قالب است که در پایه اطراف تیغه نصب میشود، یا استفاده از تیغههایی با یاتاقانهای راهنما. این روشها در کنار لبه مستقیم یا قالبهای شکلدار عمل میکنند. بدون این ابزارهای راهنما، واکنش متغیر چوب در برابر گشتاور دستگاه، کنترل دقیق موردنیاز را غیرممکن میکند.
اورفرز میزی
اورفرز میتواند بهصورت وارونه روی میز یا پایه اورفرز نصب شود. صفحه پایه اورفرز به زیر میز متصل شده و سوراخی در میز امکان بیرون آمدن تیغه از سطح بالایی را فراهم میکند. این روش اجازه میدهد قطعه کار روی اورفرز حرکت کند، بهجای اینکه اورفرز روی قطعه جابهجا شود. این شیوه برای کار با قطعات کوچکتر مفید است و برخی عملیات اورفرز را ایمنتر میکند. میز اورفرز ممکن است به گونیا، تختههای محافظ انگشت و سایر لوازم هدایتکننده مجهز باشد تا کار ایمنتر و دقیقتر شود.
یک میز اورفرز ساده شامل سطحی سخت است که اورفرز مستقیماً به زیر آن پیچ یا بولت شده است. راهحلهای پیچیدهتر امکان جداسازی آسان اورفرز از میز و تنظیم ارتفاع تیغه با مکانیزم بالابر را فراهم میکنند؛ سیستمهای تجاری متنوعی برای این منظور در دسترس هستند.
در این حالت، اورفرز میتواند کارهایی مشابه مولدر اسپیندل انجام دهد. برای پروژههای کوچکتر و سبکتر، استفاده از اورفرز به این روش راحتتر از مولدر اسپیندل است و آمادهسازی آن سریعتر انجام میشود. همچنین، تنوع پروفیلهای تیغه برای اورفرز بسیار بیشتر است، هرچند اندازه آنها محدود است.
میز اورفرز معمولاً طوری طراحی میشود که تیغه بهصورت عمودی قرار گرفته و میزی که قطعه کار روی آن حرکت میکند، افقی باشد. گونههای دیگری نیز وجود دارند، مانند میز اورفرز افقی، که در آن میز افقی باقی میماند، اما اورفرز بهصورت عمودی بالای میز نصب شده و تیغه از کنار برش میدهد. این روش برای عملیات لبهای مانند برجستهسازی پانل و شیارزنی مناسب است.
تیغههای موجود
تیغههای اورفرز در طرحهای متنوعی برای ایجاد جلوههای تزئینی یا کمک به اتصالات چوبی تولید میشوند. بهطور کلی، این تیغهها به دو نوع فولاد پرسرعت (HSS) یا نوک کاربیدی تقسیم میشوند، اما نوآوریهای اخیر مانند تیغههای کاربید یکپارچه، تنوع بیشتری برای کارهای تخصصی فراهم کردهاند.
علاوه بر جنس، تیغهها به انواع لبهدار و غیرلبهدار و همچنین ضدپسزنی طبقهبندی میشوند. تیغههای لبهدار دارای یاتاقان کوچک چرخداری هستند که بهعنوان گونیا در برابر قطعه کار عمل کرده و برای قالبزنی لبهها استفاده میشوند. این یاتاقانها با کیتهای تجاری قابل تعویض هستند و تغییر آنها قطر برش را تغییر میدهد، که بهویژه در تیغههای شیارزنی اهمیت دارد. تیغههای غیرلبهدار نیاز به گونیا دارند که میتواند روی میز اورفرز یا متصل به قطعه کار یا دستگاه باشد. تیغههای ضدپسزنی دارای مواد غیربرشی اضافی در اطراف شانههای تیغه هستند که سرعت تغذیه را محدود میکند. این ویژگی احتمال فشار بیشازحد قطعه کار به تیغه را کاهش داده و خطر پسزنی ناشی از ناتوانی لبه برش در جبران را کم میکند.
تیغهها از نظر قطر شفت نیز متفاوتاند و رایجترین اندازهها شامل ۱۲ میلیمتر، ۱۰ میلیمتر، ۸ میلیمتر، ۶ میلیمتر و معادل اینچی آنها (۱/۲، ۳/۸ و ۱/۴ اینچ) هستند. تیغههای ۱۲ میلیمتری گرانترند، اما به دلیل سختی بیشتر، لرزش کمتری دارند، برش روانتری ایجاد میکنند و احتمال شکستن آنها نسبت به اندازههای کوچکتر کمتر است. باید دقت شود که اندازه شفت تیغه با کولت اورفرز کاملاً مطابقت داشته باشد. عدم تطابق میتواند به تیغه یا کولت آسیب دائمی بزند و حتی باعث خارج شدن تیغه از کولت حین کار شود که خطرناک است. بسیاری از اورفرزهای مدرن کولتهای قابل تعویض برای اندازههای رایج شفت دارند (در آمریکا ۱/۲ و ۱/۴ اینچ، در بریتانیا ۱/۲، ۸ میلیمتر و ۱/۴ اینچ، و در اروپا اندازههای متریک؛ هرچند در آمریکا اندازههای ۳/۸ اینچ و ۸ میلیمتر گاهی با هزینه اضافی عرضه میشوند).
بسیاری از اورفرزهای امروزی امکان تنظیم سرعت چرخش تیغه را دارند. سرعت کمتر برای تیغههای با قطر برش بزرگتر ایمنتر است. سرعتهای معمول بین ۸۰۰۰ تا ۳۰۰۰۰ دور در دقیقه متغیر است.
تیغههای اورفرز تقریباً برای هر نوع پروفایلی قابل ساخت هستند. تیغههای سفارشی نیز قابل سفارشاند و بهویژه برای پروژههای بازسازی خانه که تولید قالبها و تزئینات اصلی متوقف شده، بسیار مفیدند.
گاهی تیغههای مکمل بهصورت ستهایی طراحی میشوند تا اتصالات مورد استفاده در ساخت قاب و پانل را آسان کنند. یک تیغه برای ایجاد شیار در قطعات ریل و ستون و دیگری برای شکلدهی لبه پانل بهمنظور قرارگیری در شیار استفاده میشود.
اورفرز CNC
اورفرز چوبی CNC یک دستگاه کنترلشده توسط کامپیوتر است که اورفرز یا اسپیندل روی آن نصب میشود. این دستگاه میتواند بهصورت گانتری متحرک باشد، که در آن میز ثابت است و اسپیندل اورفرز روی آن حرکت میکند، یا بهصورت پل ثابت طراحی شود، که در آن میز زیر اسپیندل جابهجا میشود، یا بهصورت دستی، که اپراتور دستگاه را به محل برش هدایت کرده و دستگاه تنظیمات دقیق را کنترل میکند. از نرمافزارهای CAD/CAM برای مدلسازی قطعه موردنظر در کامپیوتر و سپس ایجاد مسیر ابزار برای دستگاه استفاده میشود تا قطعه برش داده شود. دستگاه CNC در سه محور (X-Y-Z) حرکت میکند. اکثر اورفرزهای CNC از سیستم سهموتوره با موتورهای سروو یا پلهای استفاده میکنند. مدلهای پیشرفتهتر از سیستم چهارموتوره برای سرعت و دقت بیشتر بهره میبرند.
ابزارهای مشابه
ابزاری مشابه اورفرز، اما طراحیشده برای نگهداشتن تیغههای برش کوچکتر، که کار با آن را برای پروژههای کوچک آسانتر میکند، تریمر لمینت نام دارد.
ابزار مرتبط دیگر، که در بریتانیا به نام مولدر اسپیندل و در آمریکای شمالی به نام شیپر شناخته میشود، برای نگهداشتن سرهای برش بزرگتر استفاده شده و میتواند برای برشهای عمیقتر یا با قطر بیشتر به کار رود. دستگاه مرتبط دیگر، اورفرز پین است که نسخهای بزرگتر و ثابت از اورفرز برقی دستی بوده و معمولاً دارای موتوری قویتر و ویژگیهایی مانند کپیبرداری خودکار از قالب است.
برخی برشدهندههای پروفیل از سری مشابه اورفرز اسپیندل استفاده میکنند. این ابزارها نباید با برشدهندههای پروفیل برای صفحات فولادی، که از شعله بهعنوان روش برش استفاده میکنند، اشتباه گرفته شوند.
همچنین ببینید
- دستگاه اصلاح لمینت
- وصال بیسکویت
- آسیاب پایانی
- مته
منابع
"WoodCritique Homepage" (in American English). 2021-08-20. Retrieved 2024-12-31.
"Former/Shaper". Foot Powered Machinery. Retrieved 2021-01-17.
US patent 449571, Barnes, J., "Reversible rotary cutter", published 1891-03-31
US patent 877894, Kelly, George L., "Routing machine", published 1908-01-28
"Glossary: Router". A History of Woodworking. Retrieved 2021-01-17.
"C. R. Onsrud company history". Retrieved 2021-01-17.
"1935 Stanley Router Shaper Catalog No. 61" (PDF). Retrieved 2021-01-17.