جوشکاری ارتعاشی ترموپلاستیکها
جوشکاری ارتعاشی (که با نامهای جوشکاری خطی یا اصطکاکی نیز شناخته میشود) به فرآیندی اطلاق میشود که در آن دو قطعه کار تحت فشار در تماس با هم قرار میگیرند و یک حرکت رفت و برگشتی (ارتعاش) در امتداد سطح مشترک به منظور تولید گرما اعمال میشود. گرمای حاصل، قطعات کار را ذوب میکند و هنگامی که ارتعاش متوقف میشود و سطح مشترک خنک میشود، جوش میخورند. اکثر ماشینآلات با دمای ۱۲۰ درجه سانتیگراد کار میکنند. هرتز، اگرچه تجهیزاتی موجود است که بین ۱۰۰ تا ۲۴۰ هرتز کار میکنند هرتز. [۱] ارتعاش را میتوان یا از طریق جوشکاری ارتعاشی خطی، که از حرکت رفت و برگشتی یک بعدی استفاده میکند، یا جوشکاری ارتعاشی مداری که قطعات را در مدارهای کوچک نسبت به یکدیگر حرکت میدهد، به دست آورد. جوشکاری ارتعاشی خطی به دلیل ماشینآلات سادهتر و نسبتاً ارزانتر مورد نیاز، رایجتر است.
جوشکاری ارتعاشی اغلب برای کاربردهای بزرگتر که قطعات مورد اتصال دارای درزهای نسبتاً مسطح هستند، استفاده میشود، اگرچه این فرآیند میتواند برخی از انحناهای خارج از صفحه را نیز در خود جای دهد. اخیراً، صنعت خودرو به طور گسترده از این فرآیند برای تولید قطعاتی مانند منیفولدها و مجموعههای روشنایی استفاده کرده است که هندسههای پیچیده آنها از فرآیندهای قالبگیری تک جزئی جلوگیری میکند.
مزایا و معایب
جوشکاری ارتعاشی مزایای بیشماری نسبت به سایر فرآیندهای جوشکاری پلاستیک مرسوم دارد. از آنجایی که گرما در سطح مشترک ایجاد میشود، پلیمرهای مذاب در معرض هوای آزاد قرار نمیگیرند و از اکسیداسیون و آلودگی جوش در طول فرآیند جلوگیری میشود. هیچ ماده پرکنندهای لازم نیست و هنگام جوشکاری اجزای یک ماده، میتوان انتظار داشت که اتصال به اندازه ماده اصلی قوی باشد. گرمایش در سطح مشترک متمرکز است و احتمال تخریب مواد را که در سایر فرآیندهایی که به منبع حرارتی بسیار بالاتر از دمای ذوب ماده نیاز دارند، کاهش میدهد. [۲] خود فرآیند مقرون به صرفه است، بدون مواد مصرفی و زمان چرخه کوتاه. [۳] جوشکاری ارتعاشی عملاً هیچ دود یا بخار تولید نمیکند، به آمادهسازی سطح کمی نیاز دارد و برای بسیاری از کاربردها به خوبی کار میکند و آن را برای محیطهای تولید انبوه مناسب میکند.
با این حال، جوشکاری ارتعاشی معایبی نیز دارد. این فرآیند برای ترموپلاستیکهای با مدول پایین یا اتصالات بین پلاستیکها با اختلاف دمای ذوب نسبتاً بالا مناسب نیست. جوشکاری ارتعاشی نیاز به طراحی اتصالات و اتصالات مخصوص قطعه دارد و قطعه در طول چرخه جوشکاری در معرض ارتعاش شدید قرار میگیرد که ممکن است به اجزای حساس یا مینیاتوری آسیب برساند. جوش نهایی با مقدار قابل توجهی برقزدگی احاطه میشود که در صورت مشکل در ظاهر، باید حذف شود. از طرف دیگر، میتوان از هندسههای اتصالی که برقزدگی اضافی را پنهان میکنند، استفاده کرد. در نهایت، این فرآیند برای جوشکاری هر چیزی غیر از اتصالات نسبتاً مسطح مناسب نیست.
فرآیند جوشکاری ارتعاشی
فرآیند جوشکاری ارتعاشی شامل چهار مرحله است: اصطکاک جامد، جریان گذرا، جریان حالت پایدار و انجماد.
اصطکاک جامد
در این مرحله اول، ارتعاش بین دو قطعه سرد که با فشار ثابت به هم فشرده شدهاند، آغاز میشود. انرژی اصطکاکی باعث گرم شدن پلیمرها میشود. در این مرحله هیچ نفوذ جوشی وجود ندارد زیرا هنوز ذوب رخ نداده است.
جریان گذرا
در مرحله جریان گذرا، سطح پلیمر شروع به ذوب شدن میکند. ضخامت لایه مذاب به سرعت افزایش مییابد و باعث کاهش نیروهای اصطکاکی میشود. این کاهش اصطکاک، گرمای ورودی به سیستم را کاهش میدهد و جریان جانبی مواد مذاب شروع به رخ دادن میکند.
جریان حالت پایدار
در این مرحله، سرعت ذوب ماده با جریان ماده اکسترود شده در سطوح جانبی مطابقت دارد. جریان ماده و ضخامت لایه مذاب ثابت میشود. این مرحله کیفیت جوش را تعیین میکند. این مرحله تا زمانی که ضخامت مورد نظر برای ذوب شدن (ضخامت ماده مذاب) حاصل شود، ادامه مییابد. در آن زمان، ارتعاش متوقف شده و به جوش اجازه خنک شدن داده میشود.
جامدسازی
در طول انجماد، ارتعاش متوقف میشود، در حالی که فشار روی قطعات کار حفظ میشود تا زمانی که دیگر ماده مذابی باقی نماند. پس از سرد شدن تا دمای اتاق، اتصال باید به استحکام ماده اولیه نزدیک شود. فشار تنها زمانی کاهش مییابد که اتصال به استحکام قابل قبولی برسد.
تجهیزات
دستگاه جوش ارتعاشی اساساً یک پرس عمودی است که یک طرف آن برای ارتعاش اصلاح شده است. اجزای اصلی آن عبارتند از مجموعه ارتعاشی، میز بالابر و ابزار.
مونتاژ ارتعاشی
مجموعه ارتعاشی یک عنصر متحرک است که یا توسط هیدرولیک یا به طور معمول، توسط آهنرباهای الکتریکی به حرکت در میآید. در نوع الکترومغناطیسی، قلب این مجموعه یک سیستم جرم-فنر تنظیمشده است که توسط سیمپیچهای الکتریکی که روی دستههای ورقهای با بار مخالف عمل میکنند، نیرو میگیرد. فرکانس بارهای الکتریکی با فرکانس مکانیکی سیستم تطبیق داده میشود. اگرچه دامنه را میتوان روی دستگاه تنظیم کرد، اما فرکانس را فقط میتوان با تغییر جرم مجموعه ارتعاشی تغییر داد. بخش متحرک ابزار به مجموعه ارتعاشی متصل است.
میز بالابر
میز بالابر یک مجموعه هیدرولیکی است که به قسمت ثابت ابزار متصل شده است. میز بالابر قطعات کار را به هم نزدیک میکند و بین قسمتهای متحرک و ثابت ابزار فشار اعمال میکند. [۴]
ابزارسازی
ابزار به فیکسچرهایی اشاره دارد که به مجموعه ارتعاشی و میز بالابر متصل هستند و قطعات کار را در جای خود نگه میدارند. ابزار، کاربرد خاصی دارد و باید امکان تعویض سریع قطعات کار پس از هر چرخه جوشکاری را فراهم کند. ضروری است که ابزار به اندازه کافی با قطعات کار مطابقت داشته باشد تا از هرگونه حرکت نسبی بین ابزار و قطعات کار جلوگیری شود، زیرا این امر دامنه جوش را کاهش داده و ورودی گرما و همچنین تلرانسهای ابعادی را کاهش میدهد.
متغیرهای فرآیند
فرآیند جوشکاری ارتعاشی پنج متغیر اصلی دارد: فرکانس، دامنه، فشار، زمان و عمق.
فرکانس
فرکانس به تعداد دفعاتی که یک چرخه ارتعاش در ثانیه تکمیل میشود اشاره دارد. اکثر ماشینآلات با سرعت ۱۲۰ دور در ثانیه کار میکنند. هرتز، اگرچه ماشینآلاتی موجود است که از ۱۰۰ تا ۲۴۰ هرتز کار میکنند هرتز. فرکانس به جرم مجموعه مرتعش بستگی دارد و به همین دلیل تنها با تعویض اجزای مجموعه قابل تغییر است.
دامنه
دامنه به مسافت طی شده در طول هر چرخه ارتعاشی اشاره دارد. دامنههای بالاتر معمولاً با فرکانسهای پایینتر استفاده میشوند و برعکس. دامنههای بالاتر، ورودی گرما را به قیمت تمیزی و تلرانسهای ابعادی افزایش میدهند و آنها را برای قطعات بزرگتر مفیدتر میکنند. دامنههای پایینتر از ۰٫۷ تا ۱٫۸ میلیمتر (۰٫۰۲۸ تا ۰٫۰۷۱ اینچ) متغیر هستند. ، در حالی که دامنههای بالاتر چرخههایی را توصیف میکنند که ۲ تا ۴ میلیمتر (۰٫۰۷۹ تا ۰٫۱۵۷ اینچ) پوشش میدهند .
فشار
فشار، کنترلکننده اصلی ضخامت لایه مذاب است و برای تولید اتصالات با کیفیت، باید در محدوده بهینه نگه داشته شود. اگرچه فشار میتواند بین ۰٫۵ تا ۲۰ مگاپاسکال (۷۳ تا ۲٬۹۰۱ پوند بر اینچ مربع) متغیر باشد در مواد و هندسههای مختلف، تلرانسها برای یک کاربرد خاص کاملاً دقیق هستند. فشار خیلی کم مانع از تولید گرمای کافی میشود، در حالی که فشار خیلی زیاد میتواند باعث شود تمام مواد مذاب از اتصال خارج شوند. هر دو سناریو منجر به جوش ضعیفی میشوند. فشار توسط میز بالابر کنترل میشود.
زمان
مدت زمانی که ارتعاش به قطعه کار اعمال میشود، عامل کلیدی دیگری است. زمان مستقیماً با تولید گرما و اتلاف مواد در فرآیند فلش متناسب است. فرآیندها میتوانند از نظر زمانی یا عمقی کنترل شوند، که اکثر فرآیندهای مدرن از نظر عمقی کنترل میشوند. یک فرآیند کنترلشده با عمق، زمان متغیری خواهد داشت و برعکس.
عمق
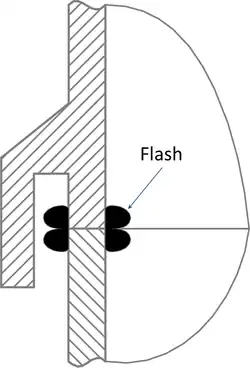
عمق به مسافت طی شده توسط قطعات کار پس از شروع ارتعاش اشاره دارد. گاهی اوقات به عنوان جابجایی نیز شناخته میشود و مستقیماً با میزان اتلاف ماده برای فلش مرتبط است. به طور کلی، عمق باید نزدیک یا بالاتر از ضخامت لایه مذاب در ابتدای مرحله حالت پایدار نگه داشته شود. پس از این مقدار، عمق بیشتر فقط منجر به اتلاف ماده بدون افزایش همراه با استحکام اتصال میشود.
طراحی جوش
طراحی جوش برای جوشکاری ارتعاشی باید شامل یک سطح صاف نسبتاً بزرگ باشد، اگرچه میتوان مقداری انحنای خارج از صفحه را نیز در نظر گرفت. رایجترین نوع اتصال، اتصال لب به لب است که در آن دو قطعه صاف با سطح مقطع یکسان به هم جوش داده میشوند. انواع این اتصال میتواند شامل فلنجهای U شکل، اتصالات کام و زبانه و حتی اتصالات کام و زبانه دوتایی باشد. [۵] هنگامی که ظاهر مهم است، میتوان از تلههای جرقه استفاده کرد. تلههای جرقه به نواحی توخالی در سطح مقطع کنار ناحیه جوش اشاره دارند که جرقه را جمع کرده و آن را از دید پنهان میکنند.
منابع
- Amanat, Negin (2010). "Welding methods for joining thermoplastic polymers for the hermetic enclosure of medical devices". Medical Engineering and Physics. 32 (7): 690–699. doi:10.1016/j.medengphy.2010.04.011. PMID 20570545.
- "Vibration Welding Guide" (PDF). DSM. Archived from the original (PDF) on 30 اوت 2017. Retrieved 2 سپتامبر 2025.
- Stokes, V.K. (1988). "Vibration Welding of Thermoplastics, Part I". Polymer Engineering and Science. 28.
- ↑ Stokes, V.K. (1988). "Vibration Welding of Thermoplastics, Part I". Polymer Engineering and Science. 28.
- ↑ "Vibration Welding Guide" (PDF). DSM. Archived from the original (PDF) on 30 اوت 2017. Retrieved 2 سپتامبر 2025.
- ↑ Stokes, V.K. (1988). "Vibration Welding of Thermoplastics, Part I". Polymer Engineering and Science. 28.
- ↑ Amanat, Negin (2010). "Welding methods for joining thermoplastic polymers for the hermetic enclosure of medical devices". Medical Engineering and Physics. 32 (7): 690–699. doi:10.1016/j.medengphy.2010.04.011. PMID 20570545.
- ↑ "Vibration Welding Guide" (PDF). DSM. Archived from the original (PDF) on 30 اوت 2017. Retrieved 2 سپتامبر 2025.
- جوشکاری
- جوشکاری پلاستیک
- گرمانرمها