سجاف ورق فلزی و درزبندی
سجاف ورق فلز یا همینگ (به انگلیسی Hemming sheet metal) و درزبندی (به انگلیسی Seaming sheet metal) دو فرآیند مشابه در شکلدهی ورق فلزی می باشند، که در آن لبهی ورق فلزی تا میشود.[۱]
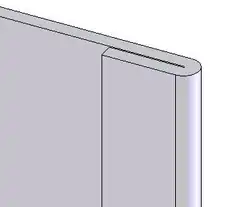
در سجاف ورق فلز(Hemming)، لبهی ورق به صورت همتراز بر روی خود تا میشود، در حالی که درزبندی (Seaming) بهمعنای اتصال لبههای دو قطعهی مختلف به منظور اتصال آن دو به هم است.[۱]
سجاف ورق فلز یا همینگ
همینگ بسیار شبیه به دوخت لبه در لباس است. همانطور که دوخت لبه، لبه را تقویت کرده و آن را بادوامتر میکند، سجاف ورق فلزی نیز به لبه فلزی استحکام میبخشد و ظاهر آن را بهبود میبخشد. لبه یک قسمت همچنین ممکن است روی قسمت دیگر تا شود تا یک قسمت ضخیم تر و مناسب تر برای اتصال پیچ ایجاد کند .
سجاف ورق فلزی معمولاً برای تقویت استحکام ورق و لبه آن (مانند فرآیند فلنجینگ ورق[۲])، پنهانکردن پلیسهها و لبههای تیز، و بهبود ظاهر قطعه استفاده میشود.[۱]
این کار را میتوان جایگزینی برای سنباده زنی، برای از بین بردن تیزی های لبه ورق های بریده شده دانست.
همینگ (Hemming) فناوریای است که در صنعت خودروسازی برای اتصال پنلهای داخلی و خارجی قطعات بستهشونده (مانند کاپوت، دربها، درب صندوق عقب و غیره) به کار میرود. این فرایند شامل خم کردن یا تا زدن لبهی پنل خارجی روی پنل داخلی است. دقت این عملیات تأثیر قابلتوجهی بر ظاهر سطوح خارجی خودرو دارد و به همین دلیل، عاملی حیاتی در کیفیت نهایی خودرو بهشمار میرود.
فرآیند سجاف ورق فلزی
فرآیند سجاف ورق فلز و درزبندی اساساً شبه به هم است، با این تفاوت که در درزبندی نیروی بیشتری (تنش یا تناژ بالاتر) نیاز است. فرآیند سجاف ورق فلز مانند خمکاری ساده شروع میشود. ابتدا به کمک سنمبه(punch) و قالب(v-die) متصل شده به دستگاه پرس یک خمکاری وی شکل(v-bending) روی ورق فلز اتفاق می افتد. معمولا زاویه این خمکاری تا حد ممکن بسته میباشد(باتمینگ). سپس از یک قالب صافکننده برای فشردن و هموارسازی لبه های ورق فلز خمکاری شده و رساندن آن ها به هم استفاده میشود.
فرآیند سجام توسط روش های مختلفی انجام میشود که در ادامه به آنها می پردازیم.
روش های سجاف زنی
همینگ پرسی (Press Hemming)
در ساخت خودرو، پرسهای همینگ برای همینگ قطعات فلزی بدنه بهطور گسترده استفاده میشوند. در این روش، از پرسهای هیدرولیکی سنتی برای همینگ قطعات بستهشونده استفاده میشود. از آنجا که همینگ، آخرین مرحلهی شکلدهی در فرآیند پرسکاری است، کیفیت ظاهری قطعاتی مانند دربها، کاپوت و درب صندوق عقب را تا حد زیادی تعیین میکند.
ویژگیها و مزایای همینگ پرسی:
- تعویض کاملاً خودکار قالب با تنظیم پارامترهای خاص هر قالب به صورت رباتیک.
- قابلیت کار با ورق هایی با ابعاد بزرگ .
- امکان تولید چند قطعه مختلف در یک خط تولید.
- استفاده از پرس الکتریکی به جای پرس هیدرولیکی که نیاز به روغن هیدرولیک ندارندو بیصدا است .
محدودیتها:
- بسته به قطعه تولیدی ممکن است پرس هایی با ظرفیت بالا نیاز باشد(ظرفیت پرس معمولاً بین ۶۰ تا ۱۸۰ تن).
- محدود به ورق فلز تخت و ساده.
- هزینه بالا.
همینگ رومیزی (Tabletop Hemming)
دستگاههای همینگ رومیزی برای تولید در حجم متوسط تا بالا استفاده میشوند.
ویژگیها و مزایا:
- کیفیت بالای همینگ به دلیل طراحی اختصاصی دستگاه.
- سرعت بالای انجام عملیات به دلیل طراحی اختصاصی دستگاه.
محدودیتها:
همینگ رباتی (Robot Roller Hemming)
همینگ رباتی برای تولید در حجم کم تا متوسط مناسب است. این روش از یک ربات صنعتی استاندارد با یک هد همینگ غلتکی استفاده میکند که روشی انعطافپذیری برای شکلدهی لبهها فراهم میسازد. لبهی پنل خارجی به صورت تدریجی توسط هد غلتکی روی پنل داخلی خم میشود.
ویژگیها و مزایا:
- امکان سجاف زنی چند قطعه مختلف در یک سلول تولیدی با استفاده از یک هد رباتیک.
- قابلیت سازگاری سریع و اقتصادی با تغییرات جزئی در شرایط تولید
- در صورت تجهیز به سیستم تعویض ابزار، ربات میتواند عملکردهای دیگری نیز انجام دهد، مانند استفاده از نازلهای چسبزن، درزگیر، یا انجام جابهجایی ورق با گیره.
- قابلیت همینگ پنلهایی با شکلهای مختلف و پیچیده که همینگ پرسی و رومیزی قادر به انجام آن نیستند.
محدودیتها:
- سرعت عمل پایین تر انجام پروسه
انواع سجاف ورق فلزی
دو نوع سجاف ورق فلزوجود دارد: سجاف ورق فلز بسته و سجاف ورق فلز باز. در سجاف ورق فلزبسته، لبه کاملاً همتراز و چسبیده است، در حالی که در نوع باز، یک فضای خالی در خم وجود دارد. تفاوت اصلی آنها در میزان نیروی لازم است؛ سجاف ورق فلزبسته به تناژ بسیار بیشتری نسبت به سجاف ورق فلزباز نیاز دارد.[۳]
| ضخامت ورق [میلیمتر] | سجاف ورق فلزباز (تن/متر) | سجاف ورق فلزبسته (تن/متر) |
|---|---|---|
| 0.6 | 9 | 23 |
| 0.8 | 12 | 32 |
| 1.0 | 15 | 40 |
| 1.2 | 17 | 50 |
| 1.6 | 24 | 63 |
| 2.0 | 30 | 80 |
| 2.6 | 55 | 90 |
| 3.2 | 70 | 100 |
| 4.5 | 105 | 200 |
این جدول نشان میدهد که با افزایش ضخامت ورق، به نیروی بیشتری برای سجاف ورق فلزی نیاز است.
درزبندی
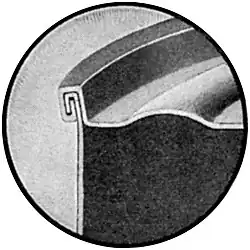
درزبندی یکی از فرایندهای شکلدهی ورق فلزی است که برای اتصال دو یا چند لایه فلز از طریق تا زدن یا در هم قفل کردن لبههای آنها به کار میرود. این روش در تولید قوطیهای فلزی(صنایع غذایی)، کانالهای تهویه (HVAC)، پوششهای سقف شیروانی(به منظور آب بندی به جهت جلوگیری از ورود رطوبت و باران) و همچنین قطعات خودرو کاربرد فراوان دارد و علاوه بر ایجاد استحکام مکانیکی در موارد مورد نیاز باعث آببندی نیز میشود. درزبندی بهویژه در مواردی که جوشکاری بهدلیل نوع فلز(به عنوان مثال جوش کاری آلمینیوم پیچیده است.)، ضخامت پایین یا حساسیت به حرارت مناسب نیست، گزینهای ایدهآل به شمار میرود.
در این فرایند، لبههای فلزها با استفاده از ابزار یا ماشینهای خاص، خم شده و داخل یکدیگر تا میخورند و با استفاده از ضربات چکش یا پرس مخصوص به هم متصل میشوند. بسته به نوع کاربرد، درزبندی میتواند بهصورت دستی، نیمهخودکار یا تمامخودکار انجام شود.
انواع درزبندی
درزبندی دوتایی (Double Seam)
در این روش، هر دو لبه فلزی دو بار روی هم تا میخورند و یک اتصال مقاوم و آببند ایجاد میشود. این نوع درزبندی در بستهبندی مواد غذایی و نوشیدنیها رایج است، جایی که هم استحکام و هم آببندی اهمیت بالایی دارند.
درزبندی فشرده (Knocked-up Seam)
این نوع اتصال بیشتر در ساخت کانالهای تهویه هوا کاربرد دارد. لبهها بهصورت دستی یا ماشینی تا خورده و معمولاً با چسب یا لحیم آببندی میشوند.
درزبندی شیاردار (Grooved Seam)
در پوششهای سقفی و نماهای فلزی کاربرد دارد. این نوع اتصال علاوه بر استحکام، جلوهای زیباییشناختی نیز به کار میدهد و مقاومت مناسبی در برابر نفوذ آب دارد.
تجهیزات و ابزار درزبندی
جستارهای وابسته
منابع
- 1 2 3 Benson. ۱۹۹۷. ص. ۱۳۷.
{{cite book}}: نگهداری یادکرد:تاریخ بهطور خودکار ترجمهشده (رده) - ↑ «Sheet Metal Flange: Everything You Need to Know» (به انگلیسی آمریکا). ۲۰۲۴-۰۵-۱۹. دریافتشده در ۲۰۲۵-۰۷-۱۲.
{{cite web}}: نگهداری یادکرد:تاریخ بهطور خودکار ترجمهشده (رده) - 1 2 Benson. ۱۹۹۷. ص. ۱۳۸.
{{cite book}}: نگهداری یادکرد:تاریخ بهطور خودکار ترجمهشده (رده)
- شکلدهی فلزات